Quellaveco empleará sistemas automatizados para la recepción, almacenamiento y embarque de mineral
Publicado hace 4 años
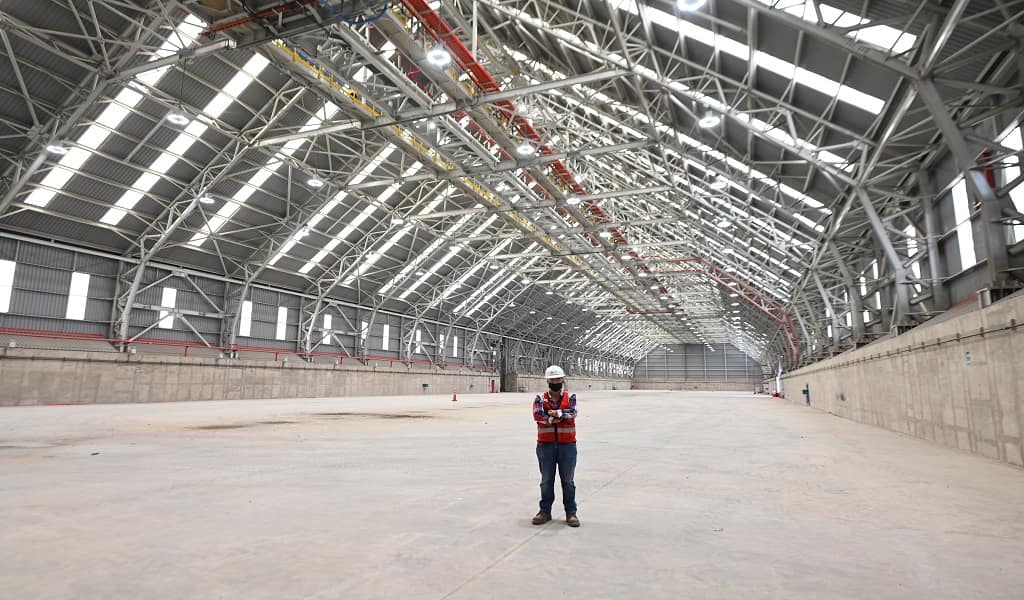
Según detallaron desde Anglo American, también se contará con un sistema de succión del polvo, capaz de recuperar partículas de mineral en ambientes cerrados.
En el terminal portuario de la empresa Engie, ubicado a 20 kilómetros al sur de la ciudad de Ilo, el sistema de recepción y almacenamiento del mineral que producirá Quellaveco, pasó exitosamente las pruebas de calidad, alcanzado un nuevo hito que lo acercan a su fase de operaciones.
Quellaveco utilizará esta infraestructura para recibir el mineral concentrado, que llegará vía terrestre desde su la planta de procesos, a través de camiones herméticamente sellados.
Para ello, cuenta con balanzas, un edificio para descargar el mineral y una faja que lo transportará hacia el almacén, con capacidad de hasta 80 mil toneladas métricas. Aunque estos componentes parecen convencionales, destacarán por la tecnología que permite la automatización de distintos procesos.
Los sensores instalados en cada uno de los componentes, obtienen información sobre el funcionamiento de los equipos y la calidad del mineral que llega. Toda esta data es transmitida, en tiempo real, hasta el Centro Integrado de Operaciones (CIO) en Quellaveco, ubicado a más de 90 kilómetros de distancia desde donde se manejan todos los componentes de la mina.
“Tenemos un alto nivel de automatización. Cuando un camión llega al edificio de descarga, los sensores lo detectan y automáticamente se abre el portón. Una vez adentro, todo se cierra herméticamente y se activa un sistema de succión para evitar que escape el polvo. Cuando termina la descarga, el portón de salida se abre y el camión avanza hasta la estación de lavado de llantas. Una vez más los sensores activan el sistema de lavado hasta que detecten que las llantas están limpias” explica Martín Cabrera, gerente de Proyecto de Puerto de Anglo American.
Aunque no se prevé que se genere polvo durante las actividades de recepción, almacenamiento y embarque del concentrado, ya que el mineral es humedecido, se han instalado sistemas para capturar partículas que podrían quedar flotando.
“Son sistemas muy eficientes que funcionan como si fuesen grandes aspiradoras que atrapan el polvo en filtros y devuelven aire limpio al ambiente”, señala Karen Huaraca, supervisora ambiental de Anglo American.
El próximo hito será la culminación de los trabajos en la zona del muelle para el embarque del concentrado, los cuales están por llegar a su fin.
“Estamos orgullosos de este logro, porque hemos tenido que superar muchos retos en el camino y lo hicimos gracias al esfuerzo de todos los trabajadores”, sostiene Martín Cabrera.
Fuente: TM
 Publicidad
TAMBIÉN TE PUEDE INTERESAR
Sensores acústicos pasivos para monitorear macizos rocosos . . .
20/Oct/2026 8:01pm
Descubre cómo los sensores acústicos pasivos detectan emisiones y microeventos para identificar cambios en la estabili . . .
Separación electrostática de minerales: principios y usos . . .
20/Oct/2026 7:57pm
Conoce cómo la separación electrostática de minerales aprovecha las diferencias de conductividad eléctrica para opti . . .
Glencore obtiene acceso a tierras para proyecto Coroccohuayco en Antap . . .
20/Oct/2026 7:52pm
La filial peruana completó acuerdos de acceso a bloques de terreno para el proyecto brownfield de cobre en Espinar, Cus . . .
Chile: Sierra Gorda aumenta producción de cobre equivalente en 11% . . .
20/Oct/2026 7:48pm
La compañía australiana reportó sus resultados trimestrales destacando el inicio de la ejecución de la cuarta línea . . .
Suscríbete al Boletín
Para recibir noticias diarias de Tecnología Minera
 Publicidad
Noticias Destacadas
 Publicidad
Temas Populares